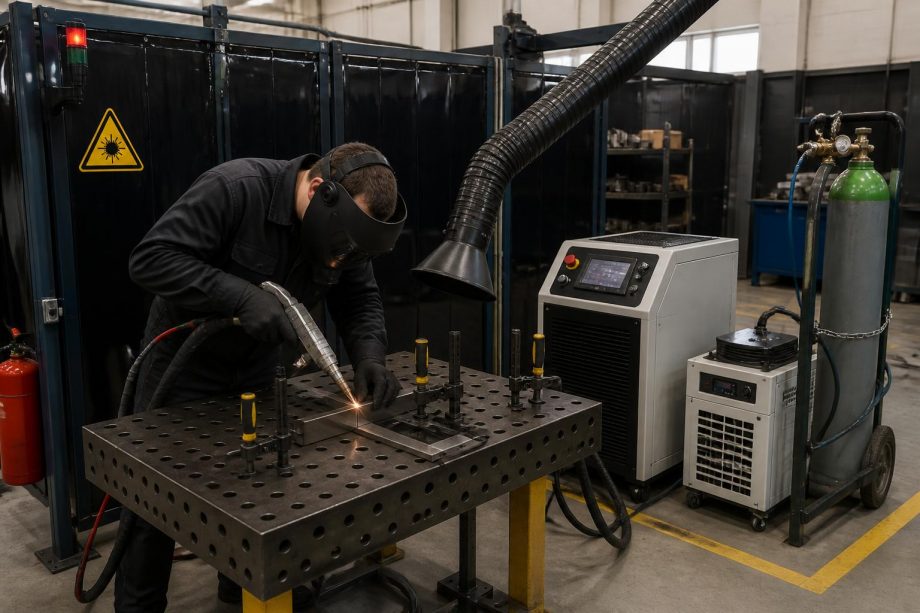
Ручний лазерний зварювальний апарат компактний і швидко освоюється, тому його часто ставлять на місце старого поста без змін у плануванні. Проте невидиме інфрачервоне випромінювання, чутливе до температури охолодження джерело і вимоги до стабільного живлення роблять підготовку місця окремим завданням. Від неї залежать і безпека людей, і якість шва, і кількість зупинок апарата.
Що відрізняє лазерний пост від звичайного зварювального
Ручний лазерний зварювальний апарат за габаритами схожий на напівавтомат: корпус із джерелом і системою охолодження, кабель-шланговий пакет, пальник, механізм подачі дроту. Через це його іноді ставлять на місце старого зварювального поста без змін у плануванні. Така економія часу на старті потім обертається проблемами з безпекою, перегрівом апарата і браком.
Головна відмінність полягає в характері небезпеки. Лазерне випромінювання волоконного джерела лежить в інфрачервоному діапазоні і людським оком не сприймається. Відбитий від блискучої поверхні промінь здатний пошкодити сітківку на відстані, яка значно перевищує довжину кабелю пальника. Звичайна маска зварника для дугового зварювання від такого випромінювання не захищає, якщо вона не сертифікована для відповідної довжини хвилі. Тому робоче місце для лазерного зварювання проєктують як зону з контрольованим доступом, а не просто як стіл зі зварювальним апаратом.
Зонування і огородження
Робочу зону відокремлюють від решти цеху непрозорими для випромінювання екранами або перегородками. Матеріал екранів має бути розрахований на відповідну довжину хвилі, звичайні зварювальні шторки для дугового зварювання для цього підходять не завжди, і їхні характеристики варто уточнити у виробника. Висота екранів має перекривати прямі і відбиті промені з усіх положень, у яких оператор працює пальником.
Вхід до зони позначають знаком лазерної небезпеки. Корисно встановити світлову сигналізацію, яка вмикається, коли апарат готовий до роботи, щоб людина, яка підходить ззовні, бачила, що всередині ведеться зварювання. Двері або прохід у зону не повинні виходити прямо на робочий стіл.
Стіни і поверхні всередині зони краще робити матовими. Полірований метал, глянцева фарба, скло і навіть хромовані деталі обладнання можуть відбивати промінь у непередбачуваному напрямку. Поруч не повинно бути вікон без захисту.
Площа зони визначається розмірами типових виробів. Для дрібних деталей достатньо зварювального столу і простору для оператора, для великих корпусів і рам потрібне місце для маневру, підйомних засобів і складання заготовок. Типова помилка полягає в тому, що зону роблять під апарат, а не під вироби, і потім великі деталі доводиться зварювати за межами огородження.
Зварювальний стіл і пристосування
Стіл має бути металевим, міцним і заземленим. Зручні столи з сіткою отворів, у які встановлюють прижими і упори: це дає змогу швидко збирати пристосування під різні вироби. Поверхня столу не повинна бути полірованою, а дрібні металеві відходи і бризки з неї треба регулярно прибирати.
Висоту робочої поверхні підбирають так, щоб оператор міг вести пальник із рівною спиною. Ручне лазерне зварювання часто ведеться довгими швами, і незручна поза швидко позначається на рівномірності руху і, як наслідок, на якості шва.
Витяжка і захисний газ
Під час лазерного зварювання утворюються дим і аерозолі металів. Їх кількість менша, ніж при дуговому зварюванні, але оцинкована сталь, фарбовані і забруднені деталі дають значно більше шкідливих речовин. Місцевий відсмоктувач із гнучким рукавом, який розташовують близько до зони шва, вирішує більшу частину проблеми. Важливо, щоб потік повітря не здував захисний газ із ванни: рукав ставлять збоку і трохи вище, а не прямо над соплом.
Захисний газ, зазвичай аргон або азот, подається з балонів або з централізованої магістралі. Балони кріплять ланцюгом до стіни або візка, тримають подалі від джерел тепла і проходів. Редуктор із витратоміром дає змогу контролювати подачу, а запасний балон варто мати на місці, щоб заміна не переривала роботу надовго. Протяг у цеху, відчинені ворота або вентилятор, спрямований на робоче місце, порушують газовий захист і призводять до окисленого шва з порами.
Охолодження і електроживлення
Волоконне лазерне джерело виділяє тепло, яке необхідно відводити. У ручних зварювальних апаратах застосовують повітряне або водяне охолодження. Водяне охолодження, через вбудований або окремий чилер, стабільніше тримає температуру джерела при тривалій роботі і великій потужності, тому його обирають для інтенсивного завантаження і довгих швів. Чилер віддає відібране тепло в приміщення, тому біля апарата потрібен вільний простір для повітрообміну.
Розміщення апарата з водяним охолодженням продумують ще до поставки: відстань від стін, доступ до заливної горловини і зливу, захист від прямого сонця і від пилу з сусідніх дільниць. Якщо планування цеху вже визначене і лишається купити лазерний зварювальний апарат з водяним охолодженням, у постачальника варто уточнити габарити, споживану потужність разом із чилером і допустимий діапазон температур у приміщенні, а потім звірити їх із реальним місцем установки.
Вимоги до системи охолодження прості, але їх часто порушують. Апарат ставлять так, щоб вентиляційні решітки не впиралися в стіну і не були завалені заготовками. У чилер заливають рідину того типу, який вказано в документації виробника, зазвичай дистильовану або деіонізовану воду, іноді з додаванням присадок. Водопровідна вода утворює накип і сприяє появі відкладень у контурі. Рівень рідини і стан фільтра перевіряють за регламентом.
Окремий ризик пов’язаний із температурою в цеху. Взимку в неопалюваному приміщенні вода в контурі може замерзнути і пошкодити теплообмінник та трубки, тому апарат або не залишають на ніч у холоді, або використовують рекомендований виробником антифриз. Влітку при високій температурі повітря чилер працює на межі, і апарат може зупинятися через спрацювання захисту від перегріву. Діапазон допустимих температур навколишнього середовища наведено в паспорті апарата, і саме з ним треба порівнювати реальні умови цеху.
Електроживлення планують на підставі паспортних даних: напруга, кількість фаз, споживана потужність разом із чилером. Лінію живлення виконують окремою, з автоматичним вимикачем відповідного номіналу і перерізом кабелю, розрахованим на навантаження. Підключення до розетки, від якої одночасно живляться компресор, болгарка і освітлення, дає просідання напруги, а лазерне джерело на нестабільну мережу реагує помилками і зупинками.

Якщо апарат доводиться живити від генератора, наприклад під час відключень мережі або на виїзних роботах, потужність генератора підбирають із запасом відносно паспортного споживання разом із чилером, а форма і стабільність напруги мають відповідати вимогам виробника апарата. Дешевий генератор із нестабільною частотою може спричиняти помилки джерела навіть за достатньої потужності.
Заземлення обов’язкове для апарата і для зварювального столу. Якщо в цеху часті перепади напруги, варто розглянути стабілізатор, параметри якого узгоджують із постачальником апарата. Розетку або щит підключення розміщують так, щоб кабель не проходив по підлозі через прохід, де їздять візки.
Протипожежні заходи і зберігання матеріалів
Бризки розплавленого металу і нагріті деталі можуть підпалити ганчір’я, картон, дерев’яні піддони і промаслені матеріали. У зоні лазерного зварювання не повинно бути горючих матеріалів, крім тих, що потрібні для поточної роботи. Ганчір’я для знежирення зберігають у закритій металевій ємності, а розчинники тримають у мінімальній кількості і подалі від столу.
Вогнегасник відповідного класу розміщують біля виходу із зони, на видному місці. Працівники мають знати, де вимикається живлення апарата і всієї дільниці. Аварійна кнопка на апараті повинна бути доступна оператору без потреби обходити стіл.
Заготовки і готові вироби краще складувати за межами огородженої зони або на окремих стелажах біля неї. Коли в зоні накопичуються деталі, оператору стає тісно, і він починає зварювати в незручних положеннях, частіше направляючи пальник у бік відбивних поверхонь.
Освітлення і мікроклімат
Ручне лазерне зварювання потребує доброго освітлення, бо оператор веде пальник уздовж стику, який має бачити крізь захисні окуляри. Світлофільтр окулярів зменшує видиму яскравість, і в напівтемному цеху точність ведення падає. Локальний світильник над столом, розташований так, щоб не давати відблисків від металу, вирішує цю проблему.
Температура в зоні впливає і на людину, і на апарат. Влітку в закритому огородженні без вентиляції стає жарко, особливо поруч із чилером, який віддає тепло. Приплив свіжого повітря в зону планують разом із витяжкою, але так, щоб він не створював протягу біля зварювальної ванни.
Засоби індивідуального захисту
Оператор працює в захисних окулярах або масці, сертифікованих для довжини хвилі і потужності конкретного апарата. Маркування на окулярах вказує діапазон довжин хвиль і оптичну щільність, і ці дані порівнюють із характеристиками джерела. Окуляри для одного типу лазера не захищають від іншого. Запасні окуляри мають бути в зоні для майстра або інших працівників, яким потрібно увійти під час роботи.
Одяг оператора закриває руки і шию, бо розсіяне випромінювання і бризки металу можуть залишати опіки. Рукавиці потрібні так само, як і при іншому зварюванні. Синтетичний одяг, що легко плавиться, на лазерному посту небажаний.
Порядок робіт і обслуговування
Робоче місце вважається підготовленим, коли для нього складено коротку інструкцію: хто має допуск, як вмикати і вимикати апарат, що перевірити перед роботою. Щоденна перевірка займає кілька хвилин: рівень рідини в чилері, тиск газу, стан захисного скла пальника, цілісність кабель-шлангового пакета, наявність окулярів. Захисне скло замінюють при появі бризок і потемніння, бо забруднене скло знижує потужність на виробі і може тріснути від нагріву.

Крім щоденних перевірок, за графіком, вказаним у документації, міняють рідину в контурі охолодження, чистять фільтри та теплообмінник чилера від пилу, оглядають сопла і роз’єми пальника. Дату кожної операції записують у журнал поста.
Кабель-шланговий пакет не можна перегинати під гострим кутом і переїжджати візком. Оптичне волокно всередині чутливе до перегинів, а його пошкодження означає дорогий ремонт. Для пакета зручно передбачити підвіс або кронштейн, який тримає його над підлогою.
Перший запуск і приймання поста
Перед першим зварюванням робоче місце варто перевірити за переліком, а не на око. Електрик вимірює напругу на клемах під навантаженням і перевіряє заземлення апарата та столу. Майстер перевіряє, чи закривають екрани зону з усіх положень пальника, чи працює світлова сигналізація, чи є на місці окуляри для всіх, хто має доступ. Витяжку вмикають і дивляться, чи не здуває вона газовий захист: для цього достатньо зварити пробний шов на нержавіючій пластині і оцінити його колір.
Під час пусконалагодження постачальник зазвичай показує базові режими і навчає оператора. Цей час корисно використати, щоб одразу записати режими для ваших основних матеріалів і товщин, а не тестових пластин. Після кількох днів роботи варто повернутися до списку і доповнити його тим, що виявилося на практиці: незручне розміщення газового балона, коротка довжина пакета до дальнього краю столу, відблиски від світильника.
Допуск до роботи на посту оформлюють лише після інструктажу з лазерної безпеки. Список допущених осіб вивішують біля входу до зони, щоб майстер і сторонні працівники знали, хто має право вмикати апарат.
На практиці найбільше проблем на новому посту дають три речі, які легко виправити ще до запуску: спільна електрична лінія з іншим обладнанням, апарат, заставлений до стіни решітками охолодження, і відсутність огородження з боку проходу. Якщо ці питання вирішено, решту налагоджують уже в процесі роботи.